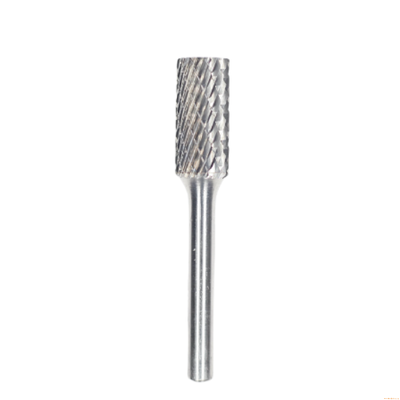
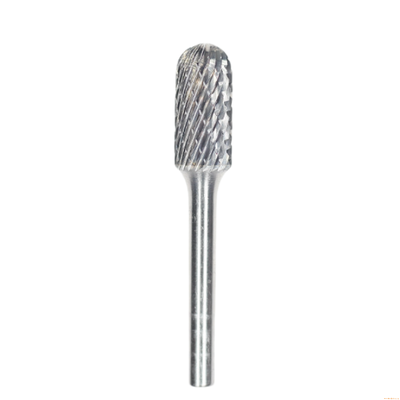
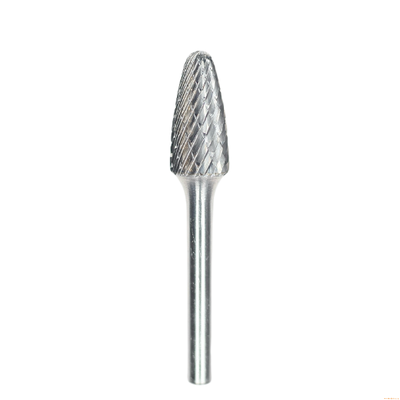
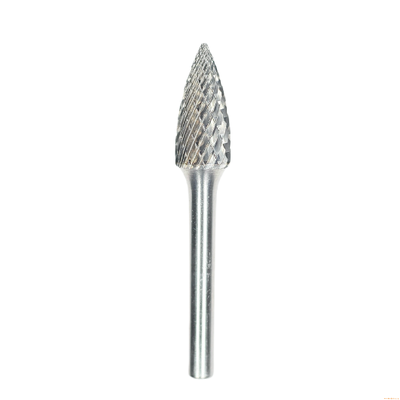
Carbide Burr RPM Chart von Material und Kopf Durchmesser
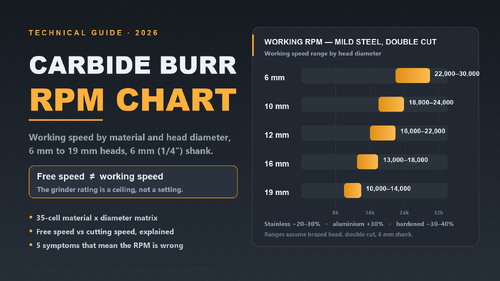
Die meisten Werkzeugmaschinen sind bei 20.000 bis 30.000 Rpm, und einige pneumatische Modelle behaupten 50,000Fast jeder Carbide Burr-Fehler, den wir sehen, ∙∙ ∙ Glazing, clogging, chipped flutes, a brazed head coming loose ∙ Traces back to one number being read wrong:Die Drehzahl auf dem Schleuder ist die freie Geschwindigkeit der Spindel, nicht die Arbeitsgeschwindigkeit des Burrs im Schnitt.
This chart gives working speed ranges by head diameter and material. Es ist für standard double cut, brazed-head carbide Burrs auf einem 6 mm (1/4") Shank gebaut.Wo veröffentlichte Herstellercharts widersprechen und sie tunWir nehmen den konservativen Wert und sagen so.
The chart: Working rpm von Material und Kopf Durchmesser
Material
6 mm
10 mm
12 mm
16 mm
19 mm
Schmaler Stahl
22,000 ¢ 30,000
18,00024,000
1622.000.000
13,00018,000
10,00014,000
mit einer Breite von nicht mehr als 20 mm
16Ich bin 21.000
13Ich bin 17.000
12,00016,000
10,000 ¢13,000
7,000 ¥10,000
Gusseisen
24- Ich weiß.000
20Ich habe 26 000 Dollar.000
18,00024,000
14,000 ¢ 20,000
11,00015,000
Aluminium und weiche Legierungen
28Ich bin 39,000.000
2331,000 Dollar.000
21,00028,000
17Ich habe 23 Millionen Dollar.000
13,00018,000
Kupfer und Messing
2737.000 Dollar.000
22,000 ¢ 30,000
20- Ich bin 27.000
1622.000.000
12Ich bin 17.000
Verhärteter Stahl, HRC 45+.
1419.000.000
11,00015,000
10,00014,000
811.000 Pfund.000
6,0009000
Plastic und GRP
15Ich bin 21.000
12Ich bin 17.000
11,00015,000
9,00012000
7,000 ¥10,000
Freie Geschwindigkeit gegen Arbeitsgeschwindigkeit.
Setzen Sie einen 19 mm Kopf auf diesen Spindel und die Schneide reist bei ungefähr 3,000 m/min ∙ ungefähr zehnmal die Oberflächengeschwindigkeit, die ein Brazed Carbide Edge auf Stahl ertragen kann.Run it there and the braze joint overheats within minutes; der Kopf versagt nicht am ersten Tag, er versagt nächste Woche, im Werkstück.in 000 RpmBei diesen Geschwindigkeiten läuft die Kante nahe 600 bis 850 m/min, was das Brazed Carbide kontinuierlich handhabt. .
Überprüfen Sie jede Zelle mit einer Formel.
Arbeitsgeschwindigkeit von Schneidgeschwindigkeit:N (rpm) = Vc (m/min) × 1000 ÷ (π × D (mm)
Arbeitete Beispiele, jedes fällt in seine Chartzelle:
12 mm Kopf in mildem Stahl, Ziel Vc ≈ 650 m/min → N ≈ 17,200 rpm → Cell says 16,000 ✓
12 mm Kopf in Stainless, Vc ≈ 470 → N ≈ 12.500 Rpm → Cell sagt 12.000 ✓ 16.000
12 mm Kopf in Aluminium, Vc ≈ 845 → N ≈ 22,400 rpm → Cell sagt 21,000 ✓
12 mm Kopf in gehärtetem Stahl, Vc ≈ 420 → N ≈ 11,100 rpm → Cell sagt 10.000 ✓
Das Chart ist einfach diese Formel mit konservativen Vc-Bändern pro Material. Aluminium und Kupfer laufen schnell, weil das Risiko Chip-Schweißen ist, nicht Randwärme.Verhärteter Stahl läuft langsam, weil jeder Punkt der Randlast auf einem Braze-Gelenk landet..
Single Cut oder Double Cut ändert die Zeile, die du liest.
Zweifach geschnitten(Zwei Flöten kreuzen) Breaks the chip: Verwenden Sie es für Stahl, Edelstahl, Gusseisen.
Einfach geschnitten(eine offene Flöte) evakuiert den Chip: Verwenden Sie ihn für Aluminium, Kupfer, Kunststoffe, die klebrigen Splittermaterialien, wo Sie die Spitze der Reichweite nehmen können, weil Clearance, nicht Hitze, die Grenze ist.
Eine Warnung in beide Richtungen: nicht einen einzigen Schnitt auf Edelstahl laufen lassen. Eine breite Flöte kann den Stringy Chip nicht brechen und die Kante arbeitet - sie verhärtet die Oberfläche gegen Sie.Und ein doppelt geschnittener Burr in Aluminium wird innerhalb von Sekunden laden, egal was der Chart sagt..
Fünf Symptome, dass Sie die falsche Geschwindigkeit laufen.
Symptom
Ursache
Das ist ein Problem.
Chips werden blau / Strohfarben
Zu schnell edge heat above braze tolerance
Drop 20-30%, überprüfen Sie den Druck.
Burr "loads up" / Verstopft in Aluminium
Zu langsam für einen klebrigen Chip, oder doppelt geschnitten in weiche Legierung.
Geschwindigkeit bis zur Aluminiumreihe, Wechsel auf Single Cut.
Gesprächszeichen, Weinen.
Zu schnell für das Head-to-Shank-Verhältnis.
Drop to the bottom of the range, kürzen Sie den Überhang.
Die Kante wird in Minuten langweilig.
Zu langsam, zu reiben statt zu schneiden.
Speed up 10% 20% vor dem Ersetzen des Burrs
Braze Line Discolors / Head Loosens später
Nachhaltiges Free-Speed-Run
Treat the grinder rating as a ceiling, never a setting. Behandeln Sie die Grinder-Bewertung wie eine Decke, nie eine Einstellung.
Wo kommen diese Zahlen her?
Honest caveat: Published burr rpm charts disagree Unsere Reichweiten sind abgeleitet von Schnittgeschwindigkeitsgrenzen für Brazed Carbide (rund 750-850 m/min nachhaltig)Sie sind Engineering-Schätzungen, nicht Bench-Test-Daten:Ihre Vorrichtung oder Ihr Material verhält sich anders.Glauben Sie den fünf Symptomen oben über jede Karte, einschließlich unserer.
Häufig gestellte Fragen
Kann ich einen Karbid-Burr in einem Werkzeugschleifmaschine verwenden?
Ein 25.000 Rpm elektrischer Dreifachmüller ist gut für Köpfe bis zu etwa 12 mm; ein 50,Das Pneumatikmodell sollte gedrosselt oder mit einem kleineren Kopf ausgestattet sein..
Was passiert, wenn ich einen Karbid-Burr zu schnell laufen lasse?
Zuerst verfärben sich die Chips, dann verglättet sich die Kante und hört auf zu schneiden, dann schwächt sich das Braze-Gelenk.
Warum verstopft sich mein Burr in Aluminium, selbst bei der richtigen Geschwindigkeit?
Single cut, oder ein Aluminium-cut (coarse tooth) Muster, ist die Lösung ̇ Geschwindigkeit allein wird nicht einen doppelten Schnitt in Aluminium sparen.
Was für eine Geschwindigkeit für gehärteten Stahl oder HRC 60 Stück?
Wenn der Burr solide ist (nicht gebraßt), kannst du an der Spitze der Reihe sitzen.1/2" SB-5 doppelter Schnitt.Für die Standard 1/2" Stahloption.
Ändert ein längerer Burr die Geschwindigkeit?
Wenn die Flöte mehr als 3x den Schankdurchmesser hat, nehmen Sie den unteren Bereich und lassen Sie den Burr die Arbeit machen.
Warum sind die RPM-Charts so unterschiedlich?
Denn keiner von ihnen veröffentlicht Bench-Daten. Jeder Chart auf dem Markt, einschließlich unseres, ist eine Cutting-Speed-Berechnung mit einem Sicherheitsbias.Die Meinungsverschiedenheit (bis zu 3x) sagt Ihnen, dass das Chart ein Ausgangspunkt ist und die fünf Symptome die wirkliche Feedback-Schleife sind..
Woher weiß ich, dass mein Burr abgenutzt ist?
Eine glasierte Kante kann mit einem Dressing Stone zurückgetragen werden; ersetzen Sie den Burr, wenn das Flötenprofil sichtbar abgerundet ist oder die Entfernungshäufigkeit auch nach dem Re-Speeding niedrig bleibt.
Holen Sie sich ein Zitat.
Wir fertigen SA, SB und SC-Serie-Carbide-Burr in Inch und Metrik, und wir bestätigen die richtige Geschwindigkeit und den richtigen Schnitt für Ihre Anwendung.
TCT-Ringfräser-Führung: Größen, Schäfte, Materialien & industrielle Anwendungen
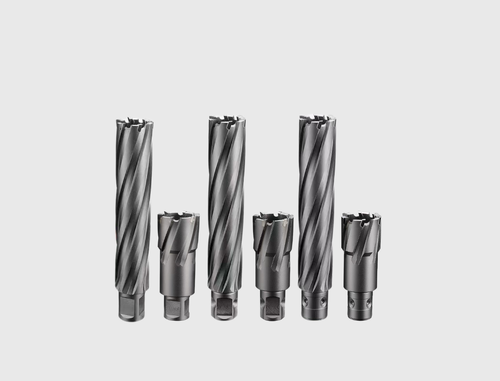
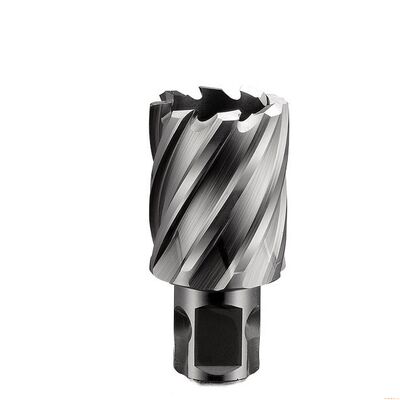
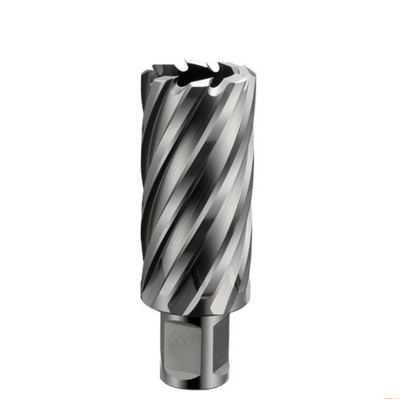
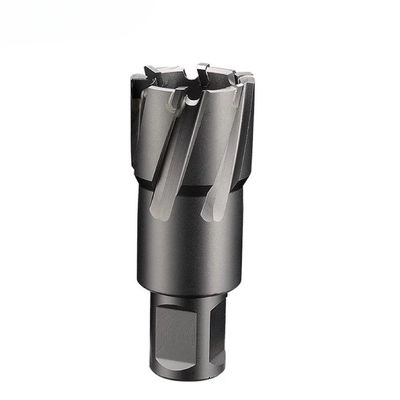
In der modernen Metallbearbeitung und der schweren industriellen Fertigung sind Effizienz und Präzision bei der Lochherstellung entscheidend. Herkömmliche Spiralbohrer sind oft langsam, energieintensiv und verschleißen schnell, wenn sie mit zähen Legierungen arbeiten.TCT (Hartmetallbestückte) Ringfräserhaben die Hochleistungsbohrung revolutioniert, indem sie schnellere Schnittgeschwindigkeiten, überlegene Hitzebeständigkeit und eine verlängerte Werkzeuglebensdauer bieten.
Dieser umfassende Leitfaden untersucht das technische Design, die Materialeignung, die wichtigsten industriellen Anwendungen und die Auswahlkriterien für TCT-Kernbohrer.
1. Was ist ein TCT-Ringfräser?
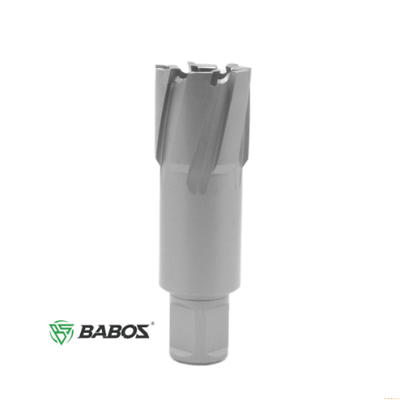
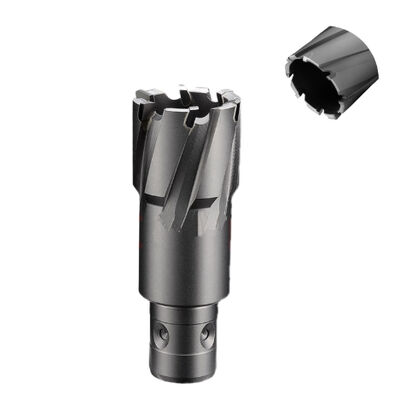
Ein TCT-Ringfräser(auch bekannt als hartmetallbestückter Kernbohrer) ist ein hohles, spezialisiertes Schneidwerkzeug, das mit Magnetbohrmaschinen, Radialbohrmaschinen und CNC-Zentren verwendet wird.
Im Gegensatz zu herkömmlichen Spiralbohrern, die das gesamte Lochvolumen in Späne umwandeln, schneidet ein Ringfräser nur den äußeren Umfang des Lochs. Dieser Prozess hinterlässt einen massiven Metallkern, was die Schnittreibung, den Stromverbrauch der Maschine und die Bohrzeit drastisch reduziert.
Hauptvorteile des Ringfräsens:
Energieeffizient: Entfernt nur 1/3 bis 1/4 des Materials im Vergleich zum Vollbohren.
Gratfreie Löcher: Erzeugt glatte, präzise und gratfreie Oberflächen ohne Vorbohren oder Zentrierbohrungen.
Schnelle Schnitttiefe: Die Mehrzahngeometrie verteilt die Schnittlast gleichmäßig und verdoppelt oder verdreifacht die Vorschubgeschwindigkeiten.
2. Technische Spezifikationen & Werkzeugkonstruktion
Das Verständnis des strukturellen Designs eines TCT-Ringfräsers hilft bei der Auswahl des richtigen Werkzeugs für anspruchsvolle Schneidumgebungen.
A. Zahngeometrie & Rohmaterialien
Mikrokörniges Hartmetall: Premium-TCT-Fräser verwenden zu 100 % Hartmetall-Schneidplatten aus mikrokörnigem Hartmetall, die auf einen legierten Stahlkörper gelötet sind und hohe Härte und Verschleißfestigkeit bieten.
Gestaffelte Mehrschneiden-Geometrie: Hartmetallspitzen sind mit unterschiedlichen Innen-, Mittel- und Außenwinkeln geschliffen, um Späne in kleinere Fragmente zu zerbrechen, Werkzeugklemmer zu verhindern und die Spindellast zu reduzieren.
Fortschrittliches Löten: Flachboden-Silberlöttechnologie sorgt für hohe Verbindungskraft zwischen den Hartmetallspitzen und dem Stahlkörper und verhindert ein Ablösen der Spitzen unter starkem Vorschubdruck.
B. Schaftkonfigurationen & Maschinenkompatibilität
Um verschiedene Magnetbohrsysteme weltweit anzupassen, werden TCT-Fräser mit Standard-Schaftaufnahmen hergestellt:
3/4" (19,05 mm) Weldon-Schaft: Doppelte Flachstellen sorgen für eine steife Klemmung; passt auf die meisten globalen Magnetbohrmaschinen.
Universalschaft: Bietet eine Kombination aus Flachstellen und Schnellwechselrillen für universelle Passform.
18 mm Fein-Schnellspann-Schaft: Speziell für europäische werkzeuglose Schnellwechselaufnahmen entwickelt.
1-1/4" (31,75 mm) Weldon-Schaft: Wird bei schweren TCT-Fräsern mit großem Durchmesser (60 mm+) verwendet.
C. Abmessungen & Schnitttiefe (DOC)
Schneidendurchmesser: Reicht von kompakten 12 mm bis zu großformatigen 100+ mm Standardgrößen, mit kundenspezifischen Fertigungsmöglichkeiten bis zu 250 mm+.
Schnitttiefe (DOC): Standard-Lagerhöhen umfassen 35 mm, 50 mm, 75 mm und 100 mm, mit extra tiefen Optionen in 150 mm und 200 mm DOC.
3. TCT vs. HSS Ringfräser: Technischer Vergleich
Die Wahl zwischen HSS (High-Speed Steel) und TCT (Tungsten Carbide Tipped) Fräsern hängt von der Materialhärte, den Arbeitsbedingungen und den Chargenanforderungen ab.
4. Materialkompatibilität & Werkstücktauglichkeit
TCT-Ringfräser eignen sich hervorragend zum Bohren von harten, abrasiven oder wärmeerzeugenden Materialien, bei denen HSS-Werkzeuge schnell stumpf werden:
Hochfeste Baustähle: Schwere I-Träger, Kanalstahl, Q345/Q460 und S355-Stahlplatten.
Edelstähle: Austenitische (304, 316) und Duplex-Edelstähle, die Herausforderungen der Kaltverfestigung überwinden.
Gehärtete & verschleißfeste Legierungen: Abriebfeste Stahlplatten, Panzerplatten und vergütete/angelassene Werkzeugstähle.
Gusseisen & abrasive Metalle: Sphäroguss, Grauguss und hochsiliziumhaltige Aluminiumlegierungen.
Schienen & schwere Stahlkonstruktionen: Wärmebehandelte Eisenbahnschienen, Kranarme und LKW-Fahrgestelle.
5. Arbeitsmechanismus & Spanabfuhr
Ein erfolgreicher Kernbohrprozess hängt von einer effizienten Spanabfuhr und thermischen Steuerung ab:
Zentrierstift-Ausrichtung: Der Zentrierstift lokalisiert den Körnerschlag, richtet den Schnitt aus und öffnet das interne Ventil, um den Kühlmittelfluss direkt zu den Schneidzähnen zu ermöglichen.
Peripheres Schneiden: Hartmetallzähne schneiden eine ringförmige Nut in das Metall. Interne und externe Spiralnuten führen Späne schnell aus der Schnittzone ab.
Automatische Kernauswurf: Nach Fertigstellung des Lochs drückt eine interne Feder den Zentrierstift nach vorne und wirft sofort den massiven Metallkern aus.
6. Zielindustrien & Feldanwendungen
TCT-Kernbohrer sind in der schweren Industrie unverzichtbar:
Stahlbau & Hochbau: Bohren von Bolzen- und Verbindungslöchern in Stützen, Stahlfachwerken und Knotenblechen.
Brückenbau & Straßeninfrastruktur: Feldwartung, Verstärkung und Montage von Stoßplatten an Stahlträgerbrücken.
Schiffbau, Marine & Offshore: Modifikation von Deckplatten, Rumpfmontage und Bohren in korrosiven, hochfesten Meeresumgebungen.
Eisenbahninfrastruktur: Gleisbohrungen für Signalvorrichtungen, Laschen und Lokomotivreparaturen.
Schwerlastmaschinen & Ausrüstung: Modifikation von LKW-Fahrgestellen, Fertigung von Kranarmen und Bearbeitung von Verschleißplatten für Bergbau/Landwirtschaft.
7. Auswahl-Checkliste--Kaufberatung & kundenspezifische Fertigung
Passender Maschinenaufnahme: Überprüfen Sie, ob Ihre Magnetbohrmaschine einen 3/4" Weldon-, Universal- oder Schnellspann-Schaft verwendet.
Materialhärte prüfen: Wählen Sie TCT immer dann, wenn Sie Edelstahl, legierten Stahl oder Materialien über HRC 32 bearbeiten.
Richtige DOC wählen: Stellen Sie sicher, dass die Schnitttiefe (DOC) die Werkstückdicke um mindestens 5 mm überschreitet.
Standardlager vs. kundenspezifische OEM-Produktion:
Standardgrößen: Hersteller halten in der Regel umfangreiche Lagerbestände an regulären Durchmessern und Tiefen (35/50/75/100 mm DOC) für den sofortigen Versand vor.
Kundenspezifische Konstruktion: Nicht-Standard-Durchmesser (bis zu 250 mm+), extra tiefe Fräser (150–200 mm DOC) und kundenspezifische Geometrien können auf Abruf basierend auf technischen Zeichnungen oder Mustern hergestellt werden.
Schlussfolgerung
TCT-Ringfräser stellen die ultimative Wahl für schwere Metallbohrarbeiten dar. Durch die Kombination von mikrokörnigen Hartmetallspitzen mit optimierten Zahngeometrien liefern diese Werkzeuge unübertroffene Geschwindigkeit, thermische Stabilität und Werkzeuglebensdauer bei harten und abrasiven Metallen.
Ob in der Stahlkonstruktion, im Brückenbau oder bei der Reparatur von Schwermaschinen, die Wahl des richtigen TCT-Ringfräsers gewährleistet hohe Produktivität und niedrigere Gesamtkosten pro Loch.
1Einführung: Was ist ein HSS Ringschneider?
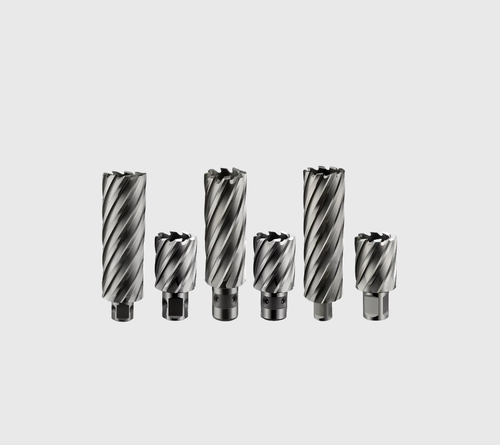
In der modernen Stahlkonstruktion, der Metallbearbeitung und im Schwerbau sind Effizienz und Bohrungsqualität von größter Bedeutung.mit einer Leistung von mehr als 50 W und mit einer Leistung von mehr als 50 W¥ haben die Präzisionslocherei revolutioniert.
Im Gegensatz zu herkömmlichen Drehbohrern, die das gesamte Material aus dem gesamten Volumen des Lochs entfernen, schneidet ein HSS-Ringbohrer nur um die Peripherie.Diese Peripherie schneidet einen zylindrischen Kern (oder Schleim), der nach Beendigung ausgestoßen wird, diedeutlich weniger PS, Schub und Zeitwährend sie saubere, brennfreie Löcher liefern.
2Materialqualitäten: M2 HSS gegenüber M35 Kobalt (5% Co)
Die Auswahl des richtigen Rohmaterials ist entscheidend für die Lebensdauer des Werkzeugs, die Schneidgeschwindigkeit und die Gesamtleistung.Wir produzieren hochwertige HSS-Ringschneider mit zwei industriestandardmäßigen Hochgeschwindigkeitsstahlformationen.:
M2 Hochgeschwindigkeitsstahl (Standardqualität):
M2 ist das Referenzmaterial für allgemeine Stahlbohrungen, das eine ausgezeichnete Balance zwischen Zähigkeit, Verschleißfestigkeit und Wirtschaftlichkeit bietet.so dass es die beliebteste Wahl für Standardkohlenstoffstahl ist, mildem Stahl und Eisenplatten mit einer Zugfestigkeit von bis zu 400 N/mm2.
M35 Kobalt HSS (5% Kobalt):
Mit 5% Kobalt verbessert, bietet die M35-Klasse eine überlegene rote Härte, thermische Stabilität und Verschleißbeständigkeit unter kontinuierlicher schwerer Belastung.Stahl mit einem Gehalt an Kohlenstoff von mehr als 0,5%, und Edelstahl (z.B. 304, 316), bei denen durch den Aufbau von Wärme herkömmliche Werkzeuge vorzeitig abgenutzt werden.
3Schlüsseltechnische Spezifikationen und Kompatibilität
Arten von Stängeln
Um eine universelle Anpassung an verschiedene magnetische Bohrmaschinen (Mag-Bohrmaschinen) und Radialbohrpressen zu gewährleisten, sind HSS-Ringschneidmaschinen in mehreren standardisierten Schaftentwürfen erhältlich:
Weldon Shank:verfügt über zwei Flächen für die doppelte Schraubklemmung; die weltweit am häufigsten verwendete Stange (passt zu Hougen, Rotabroach, Nitto und BABOS-Geräten).
Einheitliche Schaft (19,05 mm):Kombiniert Weldon-Flächen mit einer schnell wechselnden Rille und bietet Multifit-Kompatibilität auf verschiedenen Werkzeughaltern.
Fein Quick-In Shank:Konzipiert für Schnellverriegelungssysteme auf spezialisierten Fein-Magnetbohrern.
Gemeinsame Durchmesser und Schneidtiefen (DOC)
Hochdrehungsgrößen:Ø14mm, Ø18mm, Ø22mm und Ø26mm (genaue Übereinstimmung mit Standard-Schraubschraubanwendungen mit M12, M16, M20 und M24-Freiheit).
Schnitttiefe:Standardreihe in30 mmund50 mmDOC; Erweiterte Serie in75 mmund100 mmDOC für dicke Plattenstrukturen.
4. Fortgeschrittene Geometrie- und Ingenieurtechnische Merkmale
Was einen Hochleistungs-HSS-Ringenschneider auszeichnet, ist seine innere Zahngeometrie und sein präziser Herstellungsprozess:
Geometrie mit dünnen Wänden mit mehreren Kanten:Reduziert den Schnittwiderstand, verteilt die Splitterlast gleichmäßig auf die Flöten und liefert glatte, vibrationsfreie Löcher ohne Geschwätz.
CNC-Präzisionsschleifen:Vollständig CNC-geschliffene Flöten garantieren eine enge Konzentrizität und Maßgenauigkeit und eliminieren Löcherovalität und Werkzeugrundlauf.
Kompatibilität der Pilotenpins für die innere Kältemittelvorrichtung:Konzipiert, um zentrale Pilotenpins zu akzeptieren, die die Schneidflüssigkeit kontinuierlich direkt an die Schneidkante liefern und gleichzeitig die Auswerfung der Schleimhaut unterstützen.
5. Tipps zur Fehlerbehebung und Wartung
Um die Betriebsdauer Ihrer HSS-Kernbohrungen zu maximieren, befolgen Sie folgende Best Practices:
Verwenden Sie immer Kühlmittel/Schmiermittel:Die kontinuierliche innere Kühlung verhindert eine Überhitzung, bewahrt die Zahnschärfe und sorgt für eine reibungslose Auslösung der Splitter.
Beibehalten Sie den konstanten Zufuhrdruck:Vermeiden Sie pulsierende Futtergriffe, denn durch einen stetigen, festen Druck können die mehrkantigen Zähne das Metall sauber scheren.
Überprüfen Sie die Funktionalität des Pilot-Pins:Stellen Sie sicher, dass sich der innere Ejektor-Stift frei bewegt, um nach jedem Schnitt eine reibungslose Ejektion der Schleimhaut zu ermöglichen.
6. OEM & Private-Label-Fertigung mit BABOS
Als spezialisierter Schnittwerkzeughersteller mit mehr als 16 Jahren Erfahrung,Chengdu BABOS CUTTING TECH CO., LTD.bietet komplette Private-Label- und OEM/ODM-Fertigungspartnerschaften für globale Werkzeugmarken und industrielle Distributoren.
Laserechsen nach Maß:Hochpräzise Laserechnung Ihres Firmenlogos, kundenspezifischen Bauteilnummern und Größenvorgaben direkt auf dem Werkzeugschaft.
Maßgeschneiderte Verpackungslösungen:Einzelne schwere Kunststoff-Blow-Mold-Röhren, kundenspezifische Farbboxenverpackungen und mehrstückige Schneidensätze.
Flexible Auftragsmengen:Niedrige MOQ für kundenspezifische Markenchargen mit Unterstützung für Versuche in gemischten Größen.
100% Qualitätssicherung:Jeder Schneider wird unter ISO-konformen Betriebsstandards streng auf Härte, Auslaufverträglichkeiten und Oberflächenintegrität geprüft.
7Häufig gestellte Fragen (FAQ)
F: Können HSS-Ringschneider auf Edelstahl verwendet werden?
A: Ja. Für Anwendungen aus Edelstahl empfehlen wir dringend, M35 Cobalt (5% Co) HSS-Schneidmaschinen zu wählen, die mit einem geeigneten Schneidöl kombiniert werden, um hoher Hitze und Verhärtung standzuhalten.
F: Was ist der Hauptunterschied zwischen Weldon- und Universal-Schneidern?
A: Weldon-Schaufeln verfügen über zwei Flachlaufwerke, die durch Setschrauben gehalten werden,Während Universal-Schenken sowohl Flächen als auch eine Schnellwechsel-Sperrring-Rohre für eine breitere Kompatibilität zwischen verschiedenen Marken von Magnetbohrern enthalten.
F: Warum wählen Sie HSS gegenüber TCT-Ringschneidern für kleine Durchmesserlöcher?
A: HSS-Ringenschneider bieten eine höhere Zahnzähnefestigkeit und Elastizität.sie weniger anfällig für Zahnsplitter bei kleineren Durchmessern (unter Ø20 mm) und dünnwandigen Stahlkonstruktionen unter manuellen oder tragbaren Zufuhrbedingungen machen.
Anfordern Sie Ihre Custom OEM Preisliste heute
Offizielle Website: Industrie-Schnittwerkzeuge.com
Herstellungsfokus:HSS & TCT Ringschneider Tungstenkarbid Drehschneider Massivkarbid Endmühlen
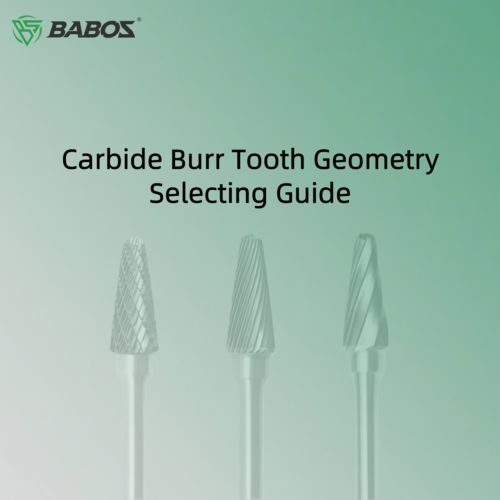
Bei der Auswahl von Wolframkarbid-Rotationsschlägern konzentrieren sich die meisten Käufer auf die Karbidqualität, Härte oder Schaftgröße, übersehen aber oft einen der wichtigsten Leistungsfaktoren: die Zahngeometrie.
Die Zahnform (auch Flöte oder Schneidmuster genannt) bestimmt direkt die Schneidgeschwindigkeit, die Effizienz der Splitterentfernung, die Oberflächenveredelung, die Wärmeerzeugung und die Lebensdauer des Werkzeugs.
Wenn Sie ein Werkzeughändler, ein industrieller Käufer oder ein Einkaufsmanager sind,Das Verständnis der Zahngeometrie hilft Ihnen bei der Wahl der richtigen Karbid-Burr für jede Anwendung und vermeidet unnötige Werkzeugkosten.
Was ist die Zahngehaltung in Rotationsschlägern aus Karbid?
Die Zahngeometrie bezieht sich auf die Form, Größe und Anordnung der Schneidkanten auf dem Karbid-Burrkopf.
- Wie aggressiv Material entfernt wird
- Wie glatt der Burr schneidet
- Wie werden die Chips entladen?
- Wie lange dauert der Burr?
Ein gut gestaltetes Zahnmuster verbessert die Schneideffizienz um 30~50% und reduziert den Verschleiß des Werkzeugs erheblich.
Häufige Zahntypen von Carbide Burrs
Zahntyp
Aussehen
Am besten für
Eigenschaften
Einfach geschnitten
Spiralzähne in eine Richtung
Stahl, Gusseisen
Schnelle Lagerentfernung
Doppelgeschnitten
Zähne mit Querschnitt
mit einer Breite von nicht mehr als 20 mmIch...
Glattere Oberfläche, stabiler Schnitt
Aluminiumgeschnitten
Große Einflöte
Aluminium, Messing, Kunststoffe
Verstopfungshemmende
Einfach geschnitten vs. doppelt geschnitten vs. Aluminiumgeschnitten Performance-Vergleich
Leistungsfaktor
Einfach geschnitten
Doppelgeschnitten
Aluminiumgeschnitten
Schneidgeschwindigkeit
Ich bin nicht derjenige, der das tut.
Das ist nicht wahr.
Ich bin nicht derjenige.
Oberflächenbearbeitung
Das ist nicht wahr.
Ich bin nicht derjenige, der das tut.
Das ist nicht wahr.
Steuerung von Chips
★
Ich bin nicht derjenige, der das tut.
Ich bin nicht derjenige.
Vibrationsstabilität
Das ist nicht wahr.
Ich bin nicht derjenige, der das tut.
Das ist nicht wahr.
Am besten für
Stahl, Gusseisen
SS, Legierungsstahl
Aluminium, Kupfer
*Wenn Sie an Metallwerkstätten oder Vertriebshändler verkaufen, sollten Sie immer alle drei Zahntypen in Ihren Katalog aufnehmen, denn sie decken 90% des Marktbedarfs ab.
Wie sich die Zahngeometrie auf die Schneidleistung auswirkt
1. Chipentfernungseffizienz: Große Flötenentwürfe entfernen Chip schneller (am besten für Aluminium), während Querschnittzähne die Chipgröße reduzieren (am besten für Edelstahl).
2Schneidgeschwindigkeit: Die aggressive Geometrie der Flöte erhöht die Entfernung, erfordert aber auch höhere Drehzahlen und stabile Werkzeuge.
Empfohlene Betriebsgeschwindigkeiten
Durchmesser des Burrkopfes ((rmp/min)
3 mm ((1/8")
6 mm ((1/4")
10 mm ((3/8")
12 mm ((1/2")
16 mm ((5/8")
Höchstbetriebsgeschwindigkeit
90000
65000
55000
35000
25000
Aluminium, Kunststoff
Verwendbarer Bereich
60000 bis 80000
15000 bis 60000
10000 bis 50000
7000 bis 300000
6000 bis 2000
Empfohlene Anlaufgeschwindigkeit
65000
40000
25000
20000
15000
Kupfer, Gusseisen
Verwendbarer Bereich
45000 bis 80000
22500 bis 60000
15000 bis 40000
11000 bis 300000
9000 bis 2000
Empfohlene Anlaufgeschwindigkeit
65000
45000
30000
25000
20000
Leichtes Stahl
Verwendbarer Bereich
60000 bis 80000
450000 bis 60000
30000 bis 40000
22500 bis 30000
18000 bis 2000
Empfohlene Anlaufgeschwindigkeit
80000
50000
30000
25000
20000
mit einem Gehörgehalt von mehr als 0,01 mm
Verwendbarer Bereich
60000 bis 80000
30000 bis 45000
19000-30000
15000-22500
12000 bis 18000
Empfohlene Anlaufgeschwindigkeit
80000
40000
25000
20000
15000
3. Wärmeerzeugung: Falscher Zahntyp = übermäßige Hitze = Werkzeugverschleiß + Verbrennungen am Werkstück.
4Vibration und Stabilität: Doppelschnitt-Burr reduziert die Vibration und verbessert die Steuerung.
5. Werkzeuglebensdauer: Optimierte Zahngeometrie reduziert Reibung und Belastung und verlängert die Lebensdauer der Bohrung um 25-40%.
Auswahl der richtigen Zahngeometrie für verschiedene Materialien
Material
Empfohlene Zahntypen
Gründe für die Empfehlung
Kohlenstoffstahl
Einfach geschnitten
Aggressives Schneiden
mit einer Breite von nicht mehr als 20 mm
Doppelgeschnitten
Verhindert, dass die Arbeit härter wird
Stahl, gehärtet
Doppelgeschnitten
Stabiles Schneiden
Aluminium
Aluminiumgeschnitten
Verhindert das Laden
mit einem Durchmesser von
Doppelgeschnitten
Stabilität bei Hitze
Messing/Kupfer
Aluminiumgeschnitten
Sauberes Schneiden
Häufig gestellte Fragen Käufer fragen auch
F1: Welcher Karbid-Burr-Zahntyp hält am längsten?
Doppelschnitt-Burrungen bieten im Allgemeinen die beste Balance zwischen Geschwindigkeit und Werkzeuglebensdauer.
F2: Kann ich eine spezielle Zahngeometrie anfordern?
Ja, OEM-Anpassung des Zahndesigns ist für Volumenbestellungen verfügbar.
F3: Welcher Zahntyp ist für Edelstahl am besten geeignet?
Doppelschnitt-Bürsen verringern die Härtung und sorgen für eine glattere Kontrolle.
Schlussfolgerung
Die Zahngeometrie steuert direkt die Schneidgeschwindigkeit, die Entfernung von Splittern, die Oberflächenveredelung, die Wärme und die Lebensdauer des Werkzeugs.
Wir produzieren Wolfram-Carbid-Rotations-Burr für globale Werkzeughändler und industrielle AnwenderWir haben folgende Hauptvorteile:
- Ultrafeinkorn-Carbid WC
- Präzisionsschleifen mit 5-Achsen-CNC
- Hochfeste Silberbrennerei
- Standard- und kundenspezifische Zahngeometrie
- Fabrikpreis + schnelle Lieferung
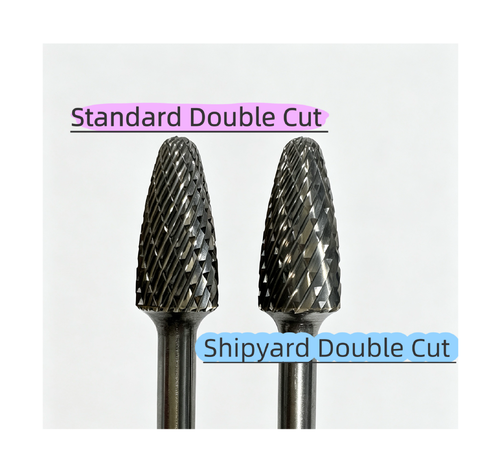
Die Werften stellen eine der anspruchsvollsten betrieblichen Umgebungen für Karbid-Rotationsschläger dar.Um den tatsächlichen Anforderungen der Werkstatt gerecht zu werden, bedarf es einer präzisen Konstruktion von maßgeschneiderten Zahngeometrien bis hin zu optimierten Rohstoffqualitäten und Korngrößen.
Verständnis der betrieblichen Realitäten des Werftbetriebs
Die Oberflächenvorbereitung der Werft ist durch eine kontinuierliche, schwere Rohschleiferei gekennzeichnet.und widerstandsfähiger Rost bei Verwendung von hochdrehmomentfähigen pneumatischen Druckmaschinen unter langwieriger Schwerlast.
Hier ist der Vergleich zwischen Standard-Doppelgeschnittenen und schweren Werften-Buren unter diesen Arbeitsbedingungen:
Hauptunterschiede
1. Zahngeometrie und Strukturdesign (Kernunterschied)
Standard-Doppelschnitt (Standard 24-Zähne):
Konstruktionsmerkmale:Eingeschränkte Flöten, höhere Zahndichte und feinere Zahnspitzen.
Ziel-Anwendung:Allzweckbearbeitung, ideal für die Formgebung, kleine Werkstücke, leichte Entwurzelung und kleinere Schweißreinigungen.
Einschränkungen:Wenn sie auf schwere Schweißperlen oder dicke Schalen gedrückt werden, verstopfen sich die Standardflöten leicht, bauen Wärme auf und erleiden vorzeitige Spitzenspalten.
Schiffswerft-Schwerlast-Doppelschnitt (Schiffswerft 20-Zähne):
Konstruktionsmerkmale:Eine größere Zahnfläche mit deutlich tieferen und breiteren Splitterflöten.mit speziellen Rake-Winkeln und verstärkten Zahnwurzeln für eine erhöhte Stoßfestigkeit.
Ziel-Anwendung:Speziell für massive Schweißnähte, starke Spritzstoffe und dicke Mühlschalen auf Schiffsplatten entwickelt.
Hauptvorteile:Eine ausgezeichnete Splitterfreiheit verhindert auch unter hohem Druck des Bedieners eine Belastung und Verbrennung.maximale Metallentfernung (MRR) und eine deutlich längere Werkzeuglebensdauer.
Abwechslung:Es hinterlässt ein raueres Oberflächenprofil und eignet sich daher besser für die Entfernung von Primärmaterial als für eine feine Veredelung.
2. Karbid- und Metallurgie
Standard-Doppelschnitt:Bei der Herstellung der Produkte wird ein Standard-Finsternis-Wolframkarbid verwendet, das für die alltägliche Bearbeitung geeignet ist.
Spezial für die Werft:Mit ultrafeinem Wolframkarbid geformt, mit überlegener Querbruchfestigkeit (TRS) und Hochtemperaturhärte ("rote Härte").Da das kontinuierliche Schleifen extreme Hitze erzeugtBei der Auswahl der hochwertigen Versionen werden auch spezielle verschleißbeständige Beschichtungen für eine längere Lebensdauer verwendet.
3. Primäre Anwendungsumgebungen
Standard-Doppelschnitt:Maschinenwerkstätten, Werkzeug- und Werkzeugmaschinenbau, leichte Gießereien und Halbveredelung von Edelstahl oder kleineren Stahlbauteilen.
Spezial für die Werft:Schiffswerften, Offshore-Fabrikation, Stahlkonstruktionsfabrikation und Maschinenbau, bei denen eine langfristige Rohschleifenarbeit an dicken Plattenschweißungen und Rostschichten erforderlich ist.
4. Effizienz bei der Handhabung und dem Schleifen durch den Bediener
Standard-Doppelschnitt:Das Werkzeug bietet einen geringeren Schneidwiderstand, minimale Vibrationen und eine glattere Oberfläche.
Spezial für die Werft:Der Einsatz eines aggressiven Bisses und einer schnellen Entfernung von Metall, um dicke Schweißungen schnell zu entfernen, führt zu schnelleren Zykluszeiten bei rauen Arbeiten.Obwohl abhängig von den Aufgabenangeboten eine Sekundärveredelung erforderlich sein kann.
Empfehlung
Die Auswahl der richtigen Drehbohrgeometrie beeinflusst direkt Ihre Betriebseffizienz und Verbrauchskosten.Teilen Sie Ihre spezifischen Arbeitsbedingungen und Zielmaterialien mit unserem technischen Team, damit wir Ihnen die optimale Bur-Konfiguration für Ihre Anwendung empfehlen können.
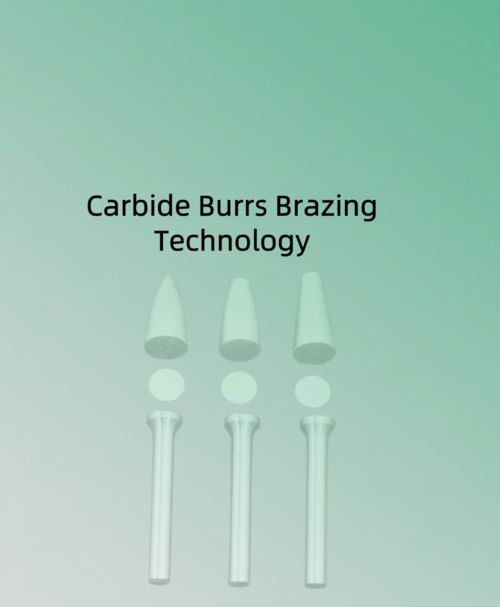
Die Löttechnik und die Auswahl des Lötmaterials bestimmen unmittelbar den Qualitätsgrad der Karbidbrühe.
Die Schweißtechnologie von Rotationsschlägern aus Karbid ist einer der wichtigsten Faktoren, die ihre Qualität beeinflussen.Die Wahl der Schweißmaterialien und der Schweißverfahren bestimmt unmittelbar das Qualitätsniveau der Karbid-Rotationsbohrungen.
Auswahl der Schweißmaterialien: Bei der Rotationsschweißmaschine für Karbid verwendet man ein Kern-Sandwich-Silber-Schweißmaterial, das an beiden Enden mit Silber und einer Kupferlegierungs-Kernschicht in der Mitte versehen ist.Die Schweißtemperatur dieses Materials beträgt etwa 800°C, die im Vergleich zur für Kupferbrennstoffe erforderlichen Schweißtemperatur von 1100 °C deutlich niedriger ist.verhindert Mikrokrecks im Karbid, und bietet eine bessere Schweißfestigkeit.
Auswahl der Schweißmethoden: Derzeit gibt es auf dem Markt zwei Hauptschweißmethoden: Platteil-Silberleitung und Schwanzloch-Kupferleitung.niedrigere Schweißspannung, und niedrigere erforderliche Schweißtemperatur, wodurch die Leistung des Legierungs- und Stahlgriffes besser erhalten wird.Das Kupferbrauen mit Schwanzloch kann etwas Karbidmaterial sparen und ist billiger, aber die höhere Schweißtemperatur kann zu Schäden an den Karbid-Eigenschaften führen.
Schweißanlagen und -verfahren: Die Verwendung automatischer Schweißmaschinen ist ein entscheidender Bestandteil des Prozesses.die Karbidspitze und der Stahlgriff können sich ohne manuelles Eingreifen automatisch für das Löten ausrichten, was die Stabilität der Schweißqualität und die ausgezeichnete Koaxialität zwischen Stahlgriff und Karbidspitze nach dem Schweißen erheblich gewährleistet.
Warum ist die Flat-Bottom-Silberbrazing-Technologie für Carbide Burrs von entscheidender Bedeutung?
Der häufigste Fehler bei Drehfilzen ist ein "Kopfbruch" am Schweißpunkt.BABOS, beseitigen wir dieses Risiko durch die Nutzung von fortgeschrittenenTechnologie für die Plattenblase von Silber.
Im Gegensatz zu herkömmlichen Schweißverfahren beinhaltet unser Verfahren:
Maximaler Oberflächenkontakt:Das flache Bodenkonzept sorgt für einen 100%igen Kontakt zwischen dem Karbidkopf und dem Stahlständer und schafft eine Bindung, die deutlich stärker ist als herkömmliche spitze oder unregelmäßige Gelenke.
Premium Silberlöter:Wir verwenden hochwertiges Silber-Löt-Füllstoff, das eine überlegene Wärmeleitfähigkeit und Stoßbeständigkeit bietet und verhindert, dass das Werkzeug durch Hitzeexpansion während des Schleifens bei hohem Einsatz lockert.
Garantie für keine Bruchfälle:Diese Präzisionsschweißtechnik stellt sicher, dass unsere Werkzeuge hohen Drehzahlen und extremem Seitendruck standhalten können und bietet Industrievertriebern und Endnutzern eine zuverlässige Leistung mit "Null-Risiko".
Als Unternehmen mit mehr als zehn Jahren Erfahrung in der Forschung und Entwicklung von Karbidmaterialien hat Chengdu BABOS Cutting Tools ein tiefes Verständnis für die Leistung von Karbidmaterialien.Während des Schweißprozesses von Rotationsschlägern, verwenden wir eine vollautomatisierte Plattenunterplatten-Silberbrassungstechnologie, die die Leistung der Legierung stark schützt und eine ausgezeichnete Koaxialisierung zwischen Stahlgriff und Karbidspitze gewährleistet.
Schriftsteller: Villa Wang
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339